
Verarbeitung von Stanzzuschnitten an der Faltschachtelklebemaschine
Nach dem Bedrucken und Stanzen liegt eine Verpackung zunächst als flacher Wellpappenzuschnitt vor. Damit daraus eine gebrauchsfertige Faltschachtel oder ein Karton entsteht, müssen bestimmte Bereiche gefaltet und miteinander verklebt werden.
Diese Aufgabe übernimmt die Faltschachtelklebemaschine, international häufig als Folder-Gluer bezeichnet. Sie verarbeitet die gestanzten Zuschnitte automatisch, bringt Klebstoff auf die vorgesehenen Laschen auf und faltet die Verpackung entlang ihrer Rilllinien.
Eine bekannte Maschine für die Verarbeitung von Wellpappe ist beispielsweise die BOBST DOMINO.
Was ist eine Faltschachtelklebemaschine?
Eine Faltschachtelklebemaschine ist eine industrielle Produktionsanlage zum Falten und Verkleben flacher Karton- und Wellpappenzuschnitte.
Die Zuschnitte durchlaufen die Maschine nacheinander und werden dabei:
- einzeln zugeführt,
- genau ausgerichtet,
- entlang ihrer Rilllinien vorgebrochen,
- mit Klebstoff versehen,
- über Führungen und Faltbänder zusammengelegt,
- in einer Pressstrecke fixiert,
- kontrolliert, gezählt und gestapelt.
Die fertigen Verpackungen verlassen die Maschine normalerweise weiterhin flachliegend. Erst beim Verpacken des Produkts werden sie aufgerichtet und verschlossen.
Vom Stanzzuschnitt zur geklebten Verpackung
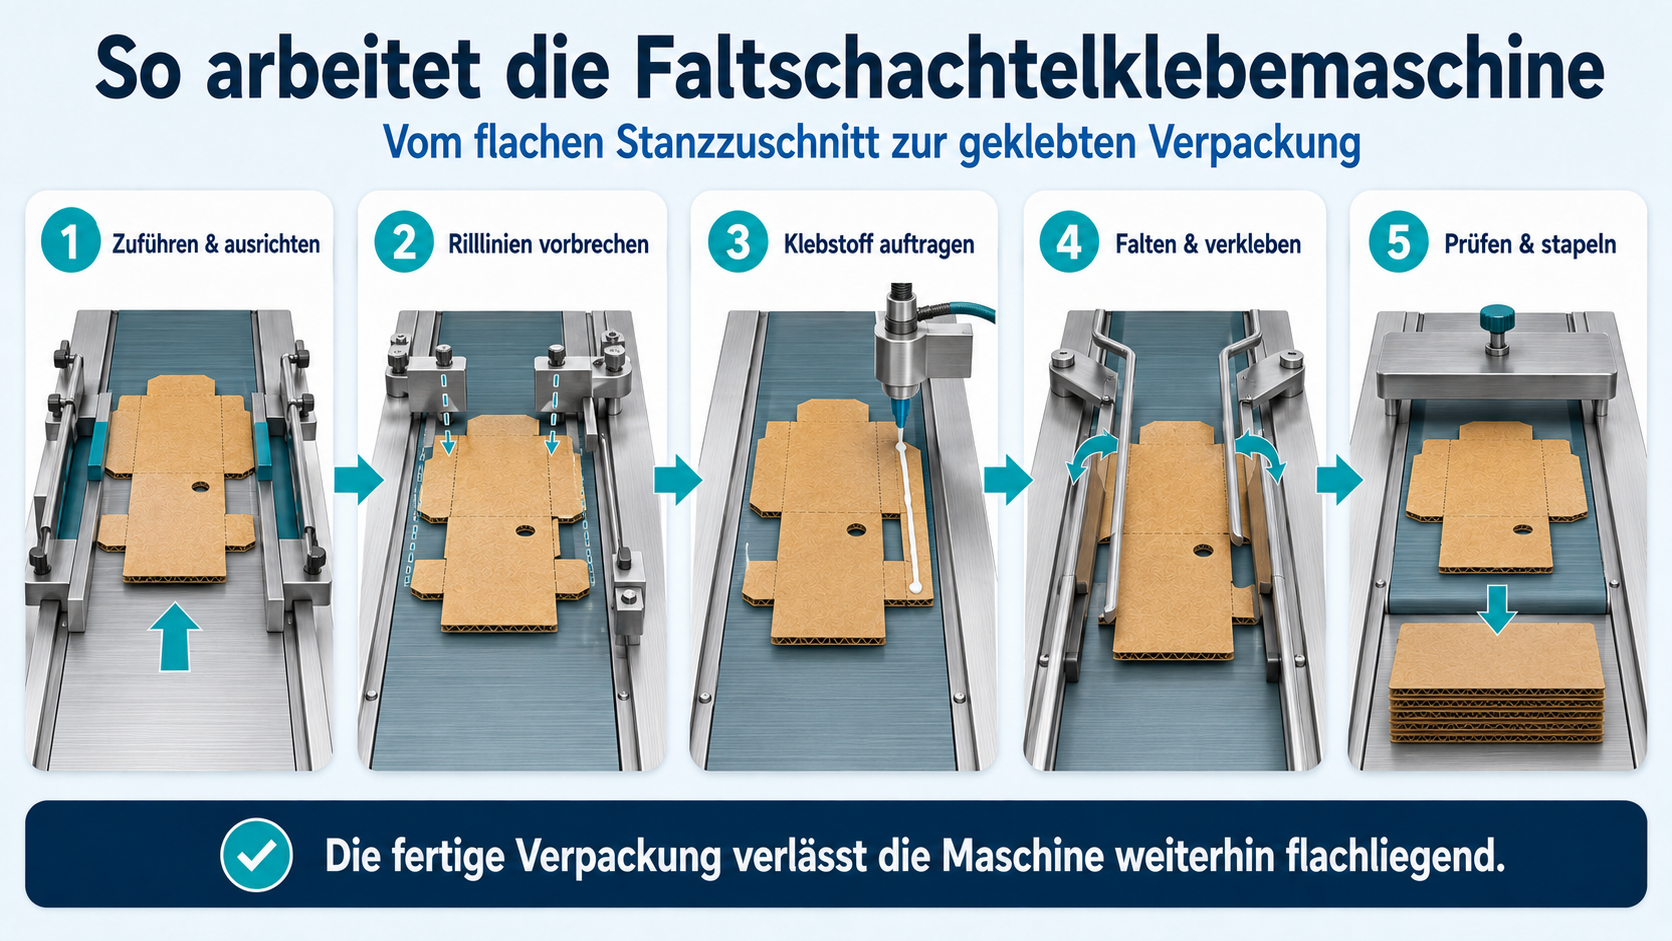
Der genaue Maschinenaufbau hängt von der Verpackungskonstruktion und der jeweiligen Ausstattung ab. Der grundlegende Verarbeitungsablauf ist jedoch vergleichbar.
1. Stanzzuschnitte zuführen
Die flachen Stanzzuschnitte werden in das Einlegemagazin der Maschine gelegt. Dort werden sie vereinzelt und mit gleichmäßigem Abstand in die Produktionslinie eingezogen.
Eine zuverlässige Vereinzelung ist wichtig. Werden zwei Zuschnitte gleichzeitig eingezogen oder liegt ein Zuschnitt schief, kann dies den Falt- und Klebeprozess beeinträchtigen.
Die Zuführung muss außerdem auf Material und Format abgestimmt sein. Große oder schwere Wellpappenzuschnitte verhalten sich anders als kleine Zuschnitte aus dünner Mikrowelle.
2. Ausrichten und Vorbrechen
Nach dem Einzug wird der Zuschnitt an einer definierten Kante ausgerichtet. Dadurch werden Faltstellen und Klebelaschen an der richtigen Position durch die folgenden Maschinenstationen geführt.
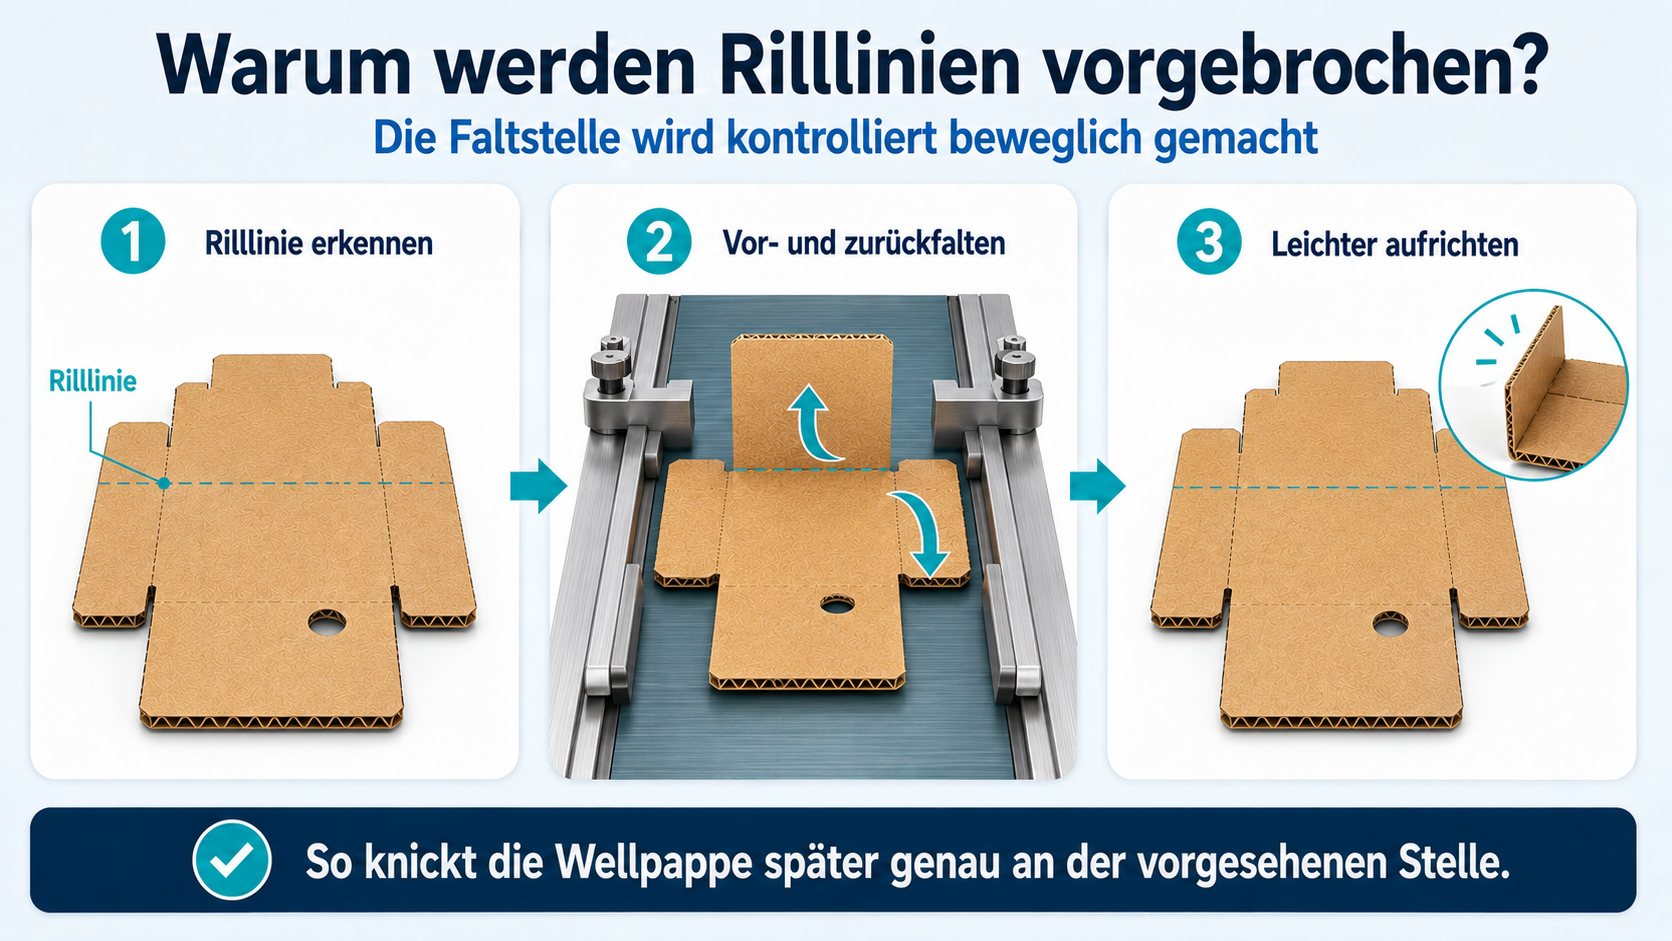
Bestimmte Rilllinien können anschließend vorgebrochen werden. Dabei werden die betreffenden Bereiche kontrolliert vor- und zurückgefaltet.
Das Vorbrechen hat mehrere Vorteile:
- Rilllinien lassen sich leichter falten.
- Rückstellkräfte der Wellpappe werden reduziert.
- Die Verpackung kann später einfacher aufgerichtet werden.
- Faltkanten werden genauer und gleichmäßiger.
- Automatische Verpackungsanlagen können die Schachtel zuverlässiger öffnen.
Gerade bei stärkerer oder mehrwelliger Wellpappe kann ein korrektes Vorbrechen für die spätere Funktion der Verpackung entscheidend sein.
3. Klebstoff auftragen
An der Klebestation wird Klebstoff auf die vorgesehenen Laschen aufgebracht. Dies kann beispielsweise über Leimräder oder elektronisch gesteuerte Auftragsdüsen erfolgen.
Je nach Verpackungskonstruktion können unterschiedliche Stellen verklebt werden:
- seitliche Klebelasche
- Bodenlaschen
- Automatikboden
- zusätzliche Verstärkungslaschen
- mehrere Klebepunkte bei komplexen Konstruktionen
Häufig werden wasserbasierte Dispersionsklebstoffe verwendet. Bei besonderen Anwendungen können auch Schmelzklebstoffe zum Einsatz kommen.
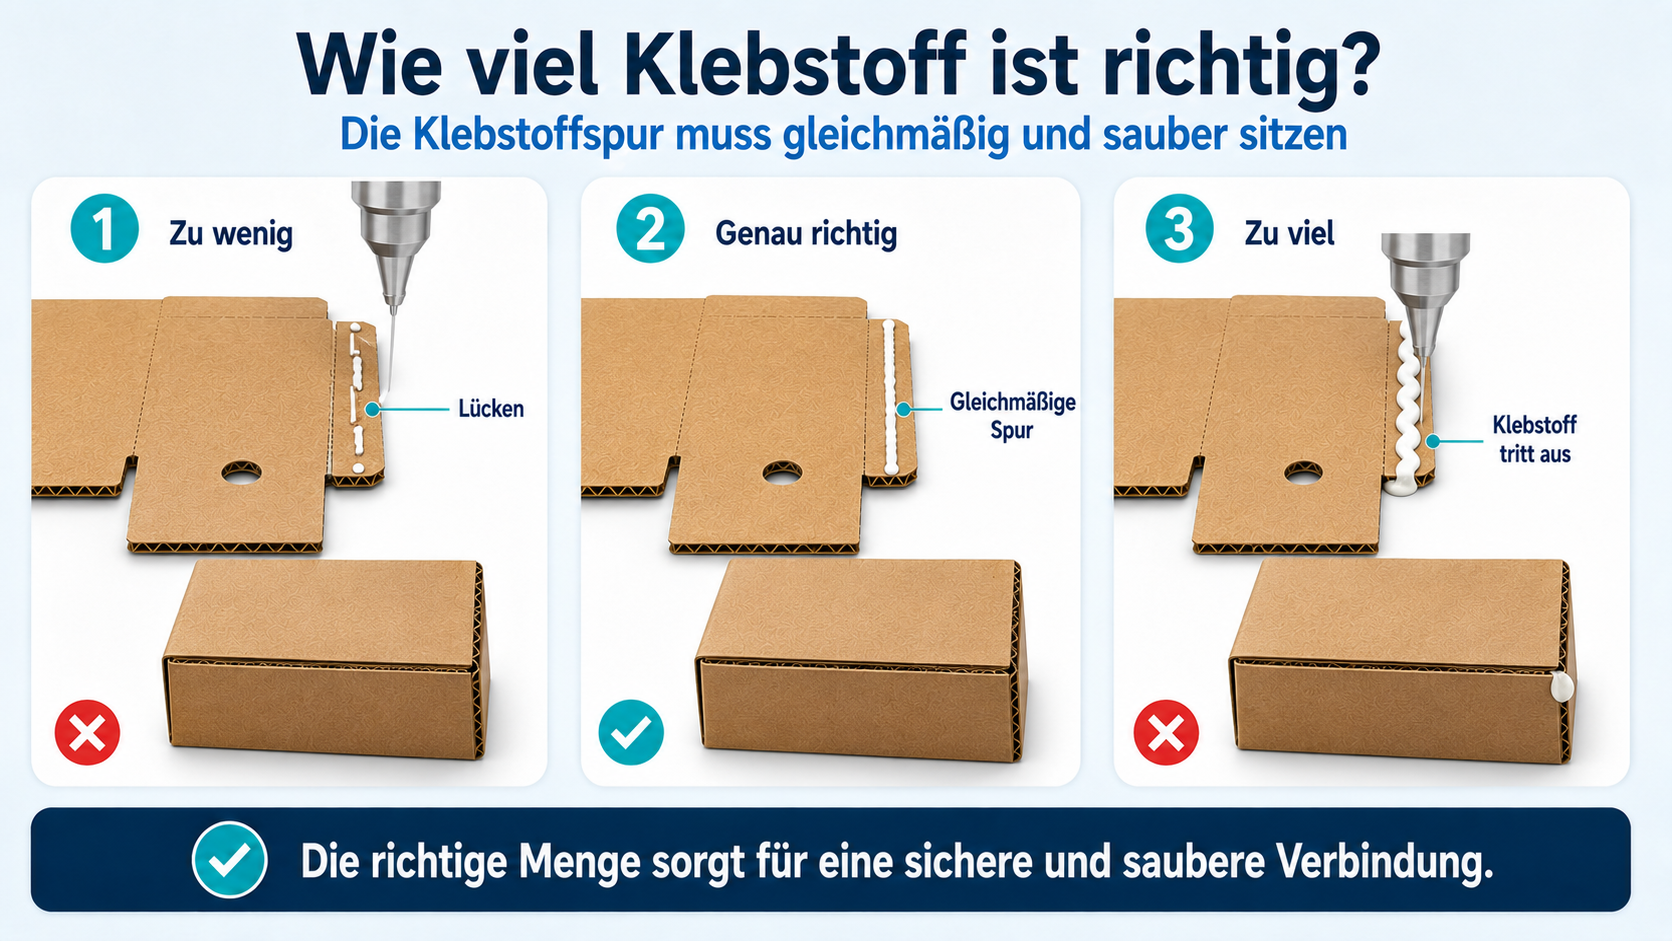
Entscheidend ist, dass der Klebstoff:
- an der richtigen Position,
- in ausreichender Menge,
- gleichmäßig und
- ohne Verschmutzung angrenzender Bereiche
aufgetragen wird.
Zu wenig Klebstoff kann zu einer unsicheren Verbindung führen. Zu viel Klebstoff kann seitlich austreten, die Verpackung verschmutzen oder mehrere Zuschnitte miteinander verkleben.
So wird der Zuschnitt gefaltet und geklebt
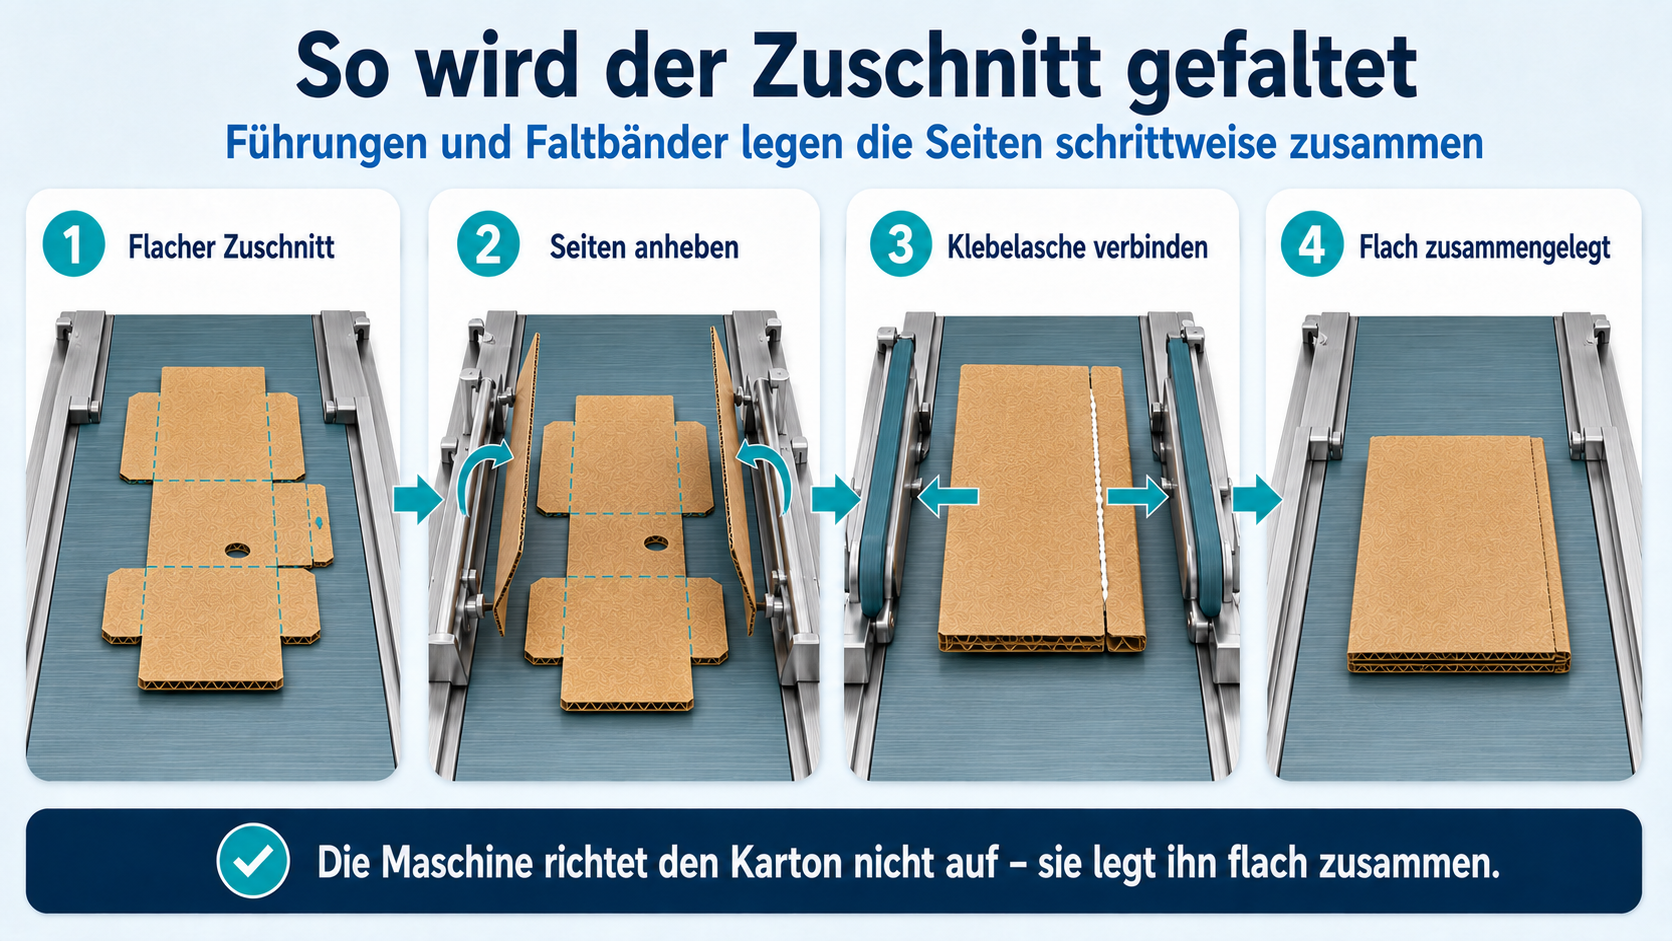
Nach dem Klebstoffauftrag werden die vorgesehenen Seiten und Laschen entlang der Rilllinien gefaltet.
Faltbänder, Führungen, Schienen und weitere Formelemente bringen die einzelnen Bereiche schrittweise in ihre vorgesehene Position. Dabei wird die Verpackung nicht sofort aufgerichtet, sondern zu einer flachliegenden Schachtel zusammengelegt.
4. Seiten und Laschen falten
Die Faltung erfolgt während der kontinuierlichen Vorwärtsbewegung des Zuschnitts. Die Maschinenelemente müssen so eingestellt sein, dass die Wellpappe kontrolliert und ohne Beschädigung gefaltet wird.
Eine zu schnelle oder ungünstige Faltung kann zu folgenden Problemen führen:
- eingerissene Deckpapiere
- ungenaue Faltkanten
- verschobene Klebelaschen
- verdrehte Verpackungen
- sichtbare Beschädigungen am Druckbild
- nicht rechtwinklige Schachteln
Bei komplexeren Konstruktionen können mehrere Faltvorgänge und Klebestellen innerhalb eines Maschinendurchlaufs erforderlich sein.
5. Klebestelle pressen und fixieren
Nachdem die Klebelasche mit der vorgesehenen Gegenfläche zusammengeführt wurde, gelangt die Verpackung in die Press- oder Kompressionsstrecke.
Dort läuft sie zwischen Bändern hindurch, die einen gleichmäßigen Druck auf die Klebeverbindung ausüben. Der Klebstoff erhält dadurch Zeit, eine ausreichend feste Verbindung aufzubauen.
Pressdruck, Transportgeschwindigkeit und Verweilzeit müssen aufeinander abgestimmt sein. Verlässt die Verpackung die Pressstrecke zu früh, kann sich die Klebestelle wieder öffnen.
6. Verpackungen zählen und stapeln
Am Ende der Maschine werden die geklebten Verpackungen gezählt, gesammelt und gestapelt. Je nach Produktionsanlage können sie anschließend:
- manuell gebündelt,
- automatisch umreift,
- zu Paketen zusammengefasst,
- palettiert oder
- an eine weitere Produktionsstation übergeben werden.
Da die Verpackungen flachliegen, lassen sie sich platzsparend lagern und transportieren.
Welche Verpackungen können verarbeitet werden?
Die Möglichkeiten einer Faltschachtelklebemaschine hängen von ihrer Ausstattung und den vorhandenen Zusatzmodulen ab.
Typische Verpackungen sind:
- Seitennahtklebungen
- Faltkartons mit Klebelasche
- Versandverpackungen
- E-Commerce-Verpackungen
- Automatikbodenkartons
- Blitzbodenkartons
- Trays und Verpackungsschalen
- vier- und sechspunktgeklebte Schachteln
- Verkaufsverpackungen
- lithografisch kaschierte Wellpappenverpackungen
- Verpackungen mit mehreren Klebestellen
Nicht jede Maschine kann automatisch jede Konstruktion verarbeiten. Besonders komplexe Schachteln benötigen passende Faltmodule, Haken, Führungen oder zusätzliche Klebstoffsysteme.
Geradlinienklebung
Die einfachste Form ist die Geradlinienklebung. Dabei wird die seitliche Klebelasche mit der gegenüberliegenden Kartonseite verbunden.
Nach dem Verkleben liegt der Karton flach. Beim späteren Gebrauch wird er aufgefaltet, der Boden verschlossen und anschließend befüllt.
Diese Konstruktion wird häufig für klassische Faltkartons und verschiedene Versandverpackungen verwendet.
Automatik- und Blitzboden
Bei Verpackungen mit Automatik- oder Blitzboden werden mehrere Bodenlaschen bereits bei der Herstellung gefaltet und miteinander verklebt.
Beim Aufrichten entfaltet sich der Boden automatisch und verriegelt beziehungsweise schließt sich. Dadurch kann der Anwender den Karton besonders schnell aufbauen.
Die Herstellung solcher Verpackungen erfordert:
- genau positionierte Rilllinien,
- präzise Diagonalfaltungen,
- mehrere korrekt gesetzte Klebepunkte,
- eine genaue Führung der Bodenlaschen,
- sichere Kontrolle der Verklebung.
Vier- und Sechspunktklebung
Komplexe Trays und Schachteln können an vier oder sechs Stellen verklebt werden. Solche Konstruktionen werden auch als Vierpunkt- oder Sechspunktklebungen bezeichnet.
Die Zuschnitte müssen dafür während des Maschinendurchlaufs an mehreren Stellen gefaltet und mit Klebstoff versehen werden. Abhängig von der Konstruktion kommen spezielle Falthaken oder zusätzliche Module zum Einsatz.
Beispiel: BOBST DOMINO
Die BOBST DOMINO ist eine etablierte Baureihe von Faltschachtelklebemaschinen für die Verarbeitung von Wellpappe und kaschierten Verpackungsmaterialien.
Je nach Maschinengeneration und Ausstattung können unterschiedliche Verpackungskonstruktionen verarbeitet werden. Typische Funktionsbereiche sind:
- automatische Zuschnittzuführung
- Ausrichtestation
- Vorbrech- und Faltstationen
- Klebstoffauftrag
- Faltung der Seiten- und Bodenlaschen
- Press- und Übernahmestrecke
- Zähl- und Ausgabesysteme
Die Bezeichnung DOMINO steht dabei nicht nur für eine einzelne Maschine. Im Laufe der Zeit wurden unterschiedliche Modelle und Arbeitsbreiten angeboten.
Deshalb sollten technische Angaben wie Format, Geschwindigkeit und verarbeitbare Wellpappendicke immer auf das konkrete Maschinenmodell bezogen werden.
Qualitätskontrolle beim Falten und Kleben
Eine geklebte Verpackung muss sich später zuverlässig aufrichten, befüllen und verschließen lassen. Schon kleine Abweichungen können Probleme in nachfolgenden Verpackungsanlagen verursachen.
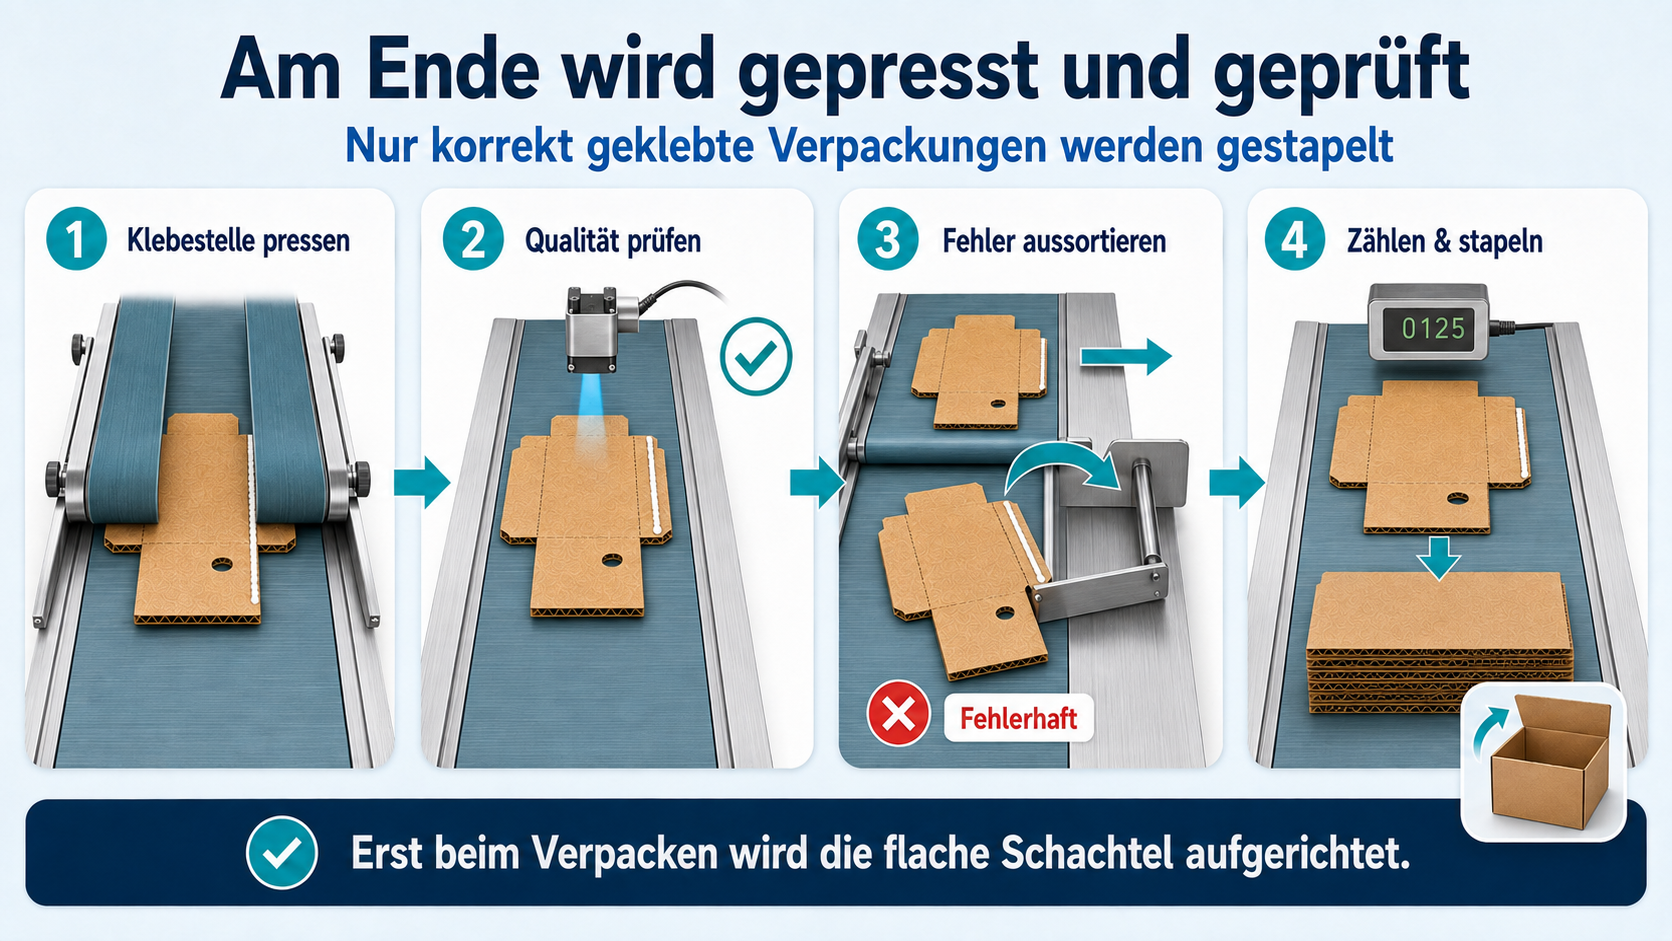
Moderne Kontrollsysteme können unter anderem überprüfen:
- ob Klebstoff vorhanden ist,
- ob die Klebstoffspur vollständig ist,
- ob die Klebelasche erkannt wurde,
- ob die Faltung an der richtigen Position liegt,
- ob die Verpackung verdreht ist,
- ob ein Barcode oder Kontrollcode stimmt,
- ob ein falscher Zuschnitt eingezogen wurde.
Fehlerhafte Verpackungen können gekennzeichnet oder automatisch aus dem Produktionsstrom ausgeschleust werden.
Was beeinflusst die Klebequalität?
Eine dauerhaft sichere Verklebung hängt von mehreren Faktoren ab.
Oberfläche der Wellpappe
Beschichtete, lackierte oder stark bedruckte Oberflächen können das Haftverhalten beeinflussen. Die Klebestelle muss deshalb bereits bei der Gestaltung der Verpackung berücksichtigt werden.
Staub und Stanzrückstände
Papierstaub oder lose Fasern können verhindern, dass sich der Klebstoff ausreichend mit der Oberfläche verbindet.
Klebstoffmenge
Die Klebstoffspur muss breit und gleichmäßig genug sein. Eine zu geringe Menge schwächt die Verbindung, während eine zu große Menge Verschmutzungen verursachen kann.
Pressdruck und Verweilzeit
Die verklebten Flächen müssen ausreichend lange zusammengepresst werden. Dabei darf die Wellpappe jedoch nicht unnötig zusammengedrückt werden.
Genauigkeit der Faltung
Die Klebelasche und die Gegenfläche müssen genau übereinanderliegen. Eine verschobene Faltung reduziert die nutzbare Klebefläche und kann die spätere Kartonform verändern.
Materialfeuchtigkeit und Umgebung
Temperatur und Feuchtigkeit können sowohl die Wellpappe als auch das Verhalten des Klebstoffs beeinflussen.
Mögliche Fehlerbilder
Bei einer nicht optimal eingestellten Faltschachtelklebemaschine können verschiedene Fehler auftreten:
| Fehler | Mögliche Ursache |
|---|---|
| Klebestelle öffnet sich | zu wenig Klebstoff oder zu kurze Presszeit |
| Klebstoff tritt aus | zu hohe Auftragsmenge |
| Karton ist schief | Zuschnitt nicht korrekt ausgerichtet |
| Faltkante reißt | ungeeignete Rillung oder zu starke Faltung |
| Verpackung lässt sich schlecht öffnen | Rilllinien nicht ausreichend vorgebrochen |
| Zuschnitte kleben zusammen | ausgetretener oder noch nicht ausreichend abgebundener Klebstoff |
| Boden funktioniert nicht | Laschen falsch gefaltet oder Klebepunkte falsch positioniert |
Die Qualitätskontrolle sollte deshalb nicht nur die Klebstoffspur, sondern auch Geometrie und Funktion der fertigen Verpackung berücksichtigen.
Vorteile der automatischen Verarbeitung
Die Faltschachtelklebemaschine verbindet mehrere Arbeitsschritte in einer kontinuierlichen Produktionslinie.
Die wichtigsten Vorteile sind:
- schnelle Verarbeitung hoher Stückzahlen
- gleichmäßige Faltungen
- exakt positionierter Klebstoffauftrag
- mehrere Klebestellen möglich
- reproduzierbare Verpackungsqualität
- automatische Kontrolle möglich
- fehlerhafte Verpackungen können ausgeschleust werden
- gezählte und geordnete Ausgabe
- platzsparende Auslieferung der flachliegenden Verpackungen
- geringerer manueller Arbeitsaufwand
Bei regelmäßig wiederkehrenden Verpackungen können Maschineneinstellungen gespeichert oder dokumentiert werden. Dadurch lassen sich Folgeaufträge schneller und gleichmäßiger einrichten.
Grenzen der Faltschachtelklebemaschine
Nicht jeder Stanzzuschnitt kann automatisch verarbeitet werden. Die Konstruktion muss für die Falt- und Kleberichtung der Maschine geeignet sein.
Schwierigkeiten können beispielsweise entstehen bei:
- ungewöhnlichen Faltfolgen
- sehr großen oder instabilen Zuschnitten
- kleinen Klebelaschen
- stark gebogener Wellpappe
- ungeeigneten Rillungen
- schwer zugänglichen Klebestellen
- sehr kleinen Auflagen mit hohem Einrichtungsaufwand
Bereits bei der Verpackungsentwicklung sollte deshalb berücksichtigt werden, wie der spätere Zuschnitt gefaltet und geklebt werden soll.
Die vollständige Verarbeitungskette
Von der Herstellung der Wellpappe bis zur fertigen Verpackung sind mehrere aufeinander abgestimmte Arbeitsschritte notwendig:
- Wellpappe herstellen
- Wellpappenbogen bedrucken
- Konturen stanzen und Rilllinien erzeugen
- Stanzabfälle entfernen
- Zuschnitte falten und kleben
- Verpackungen kontrollieren und bündeln
- Kartons an den Kunden liefern und dort aufrichten
Die Faltschachtelklebemaschine bildet damit einen der letzten wichtigen Produktionsschritte vor Auslieferung und Befüllung der Verpackung.