
Verarbeitung von Wellpappe mit der Flachbettstanze
Viele Verpackungen aus Wellpappe besitzen anspruchsvolle Konturen, kleine Aussparungen, Sichtfenster, Grifföffnungen oder präzise Steckverbindungen. Um solche Formen herzustellen, wird der bedruckte oder unbedruckte Wellpappenbogen gestanzt.
Eine besonders präzise Verarbeitungsmöglichkeit ist die Flachbettstanze. Sie schneidet, rillt und perforiert den gesamten Bogen in einem Stanzhub. Das Verfahren eignet sich unter anderem für hochwertige Verkaufsverpackungen, Displays, Trays und komplexe Versandverpackungen.
Zu den bekannten Flachbettstanzen der Wellpappenindustrie gehören beispielsweise Maschinen der Baureihe BOBST MASTERCUT.
Was ist eine Flachbettstanze?
Bei einer Flachbettstanze werden Stanzwerkzeug und Wellpappenbogen auf ebenen Flächen zusammengeführt. Der Bogen wird zunächst in der Maschine positioniert und bleibt während des eigentlichen Stanzvorgangs kurz stehen.
Anschließend wird die Stanzform mit hohem, gleichmäßig verteiltem Druck gegen den Wellpappenbogen und die darunterliegende Gegendruckplatte gepresst.
Dabei können mehrere Bearbeitungsschritte gleichzeitig erfolgen:
- Außenkontur des Zuschnitts schneiden
- Fenster und Grifföffnungen ausstanzen
- Rilllinien für spätere Faltungen erzeugen
- Perforationen und Aufreißhilfen einarbeiten
- Klebelaschen und Steckverbindungen formen
- mehrere Verpackungszuschnitte aus einem Bogen stanzen
Nach dem Stanzhub öffnet sich die Presse wieder. Der bearbeitete Bogen wird zur nächsten Station transportiert und der folgende Wellpappenbogen wird positioniert.
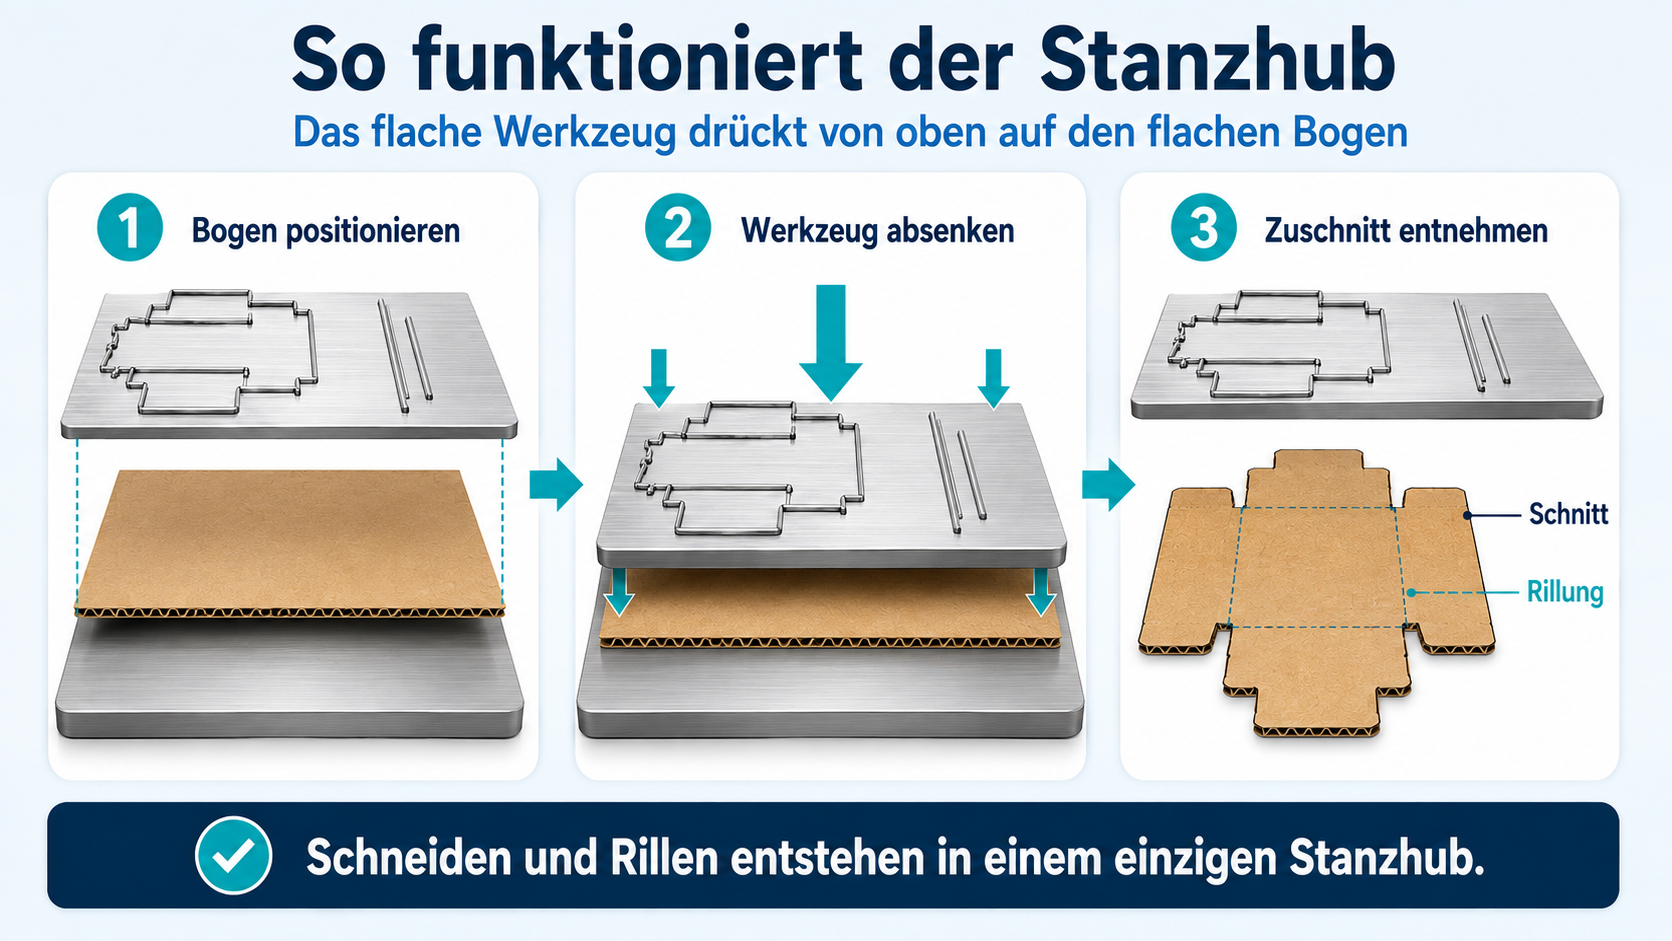
So funktioniert der Stanzhub
Das Stanzwerkzeug befindet sich in einem ebenen Werkzeugrahmen. In der Werkzeugträgerplatte sind Schneid-, Rill- und Perforierlinien entsprechend der gewünschten Verpackungskonstruktion angeordnet.
Unterhalb des Werkzeugs befinden sich der Wellpappenbogen und die Gegendruckplatte. Beim Schließen der Presse wirken alle Bereiche des Werkzeugs gleichzeitig auf den Bogen.
Schneiden
Scharfe Schneidlinien durchtrennen die Wellpappe vollständig. Sie erzeugen die Außenkontur, Aussparungen, Grifföffnungen oder Fenster.
Rillen
Rilllinien durchtrennen das Material nicht. Sie drücken eine definierte Linie in die Wellpappe und schaffen dadurch eine kontrollierte Faltkante.
Perforieren
Perforierlinien bestehen aus abwechselnden Schneid- und Verbindungsabschnitten. Dadurch entsteht eine Linie, die sich später gezielt aufreißen oder abtrennen lässt.
Vom Wellpappenbogen zum Stanzzuschnitt
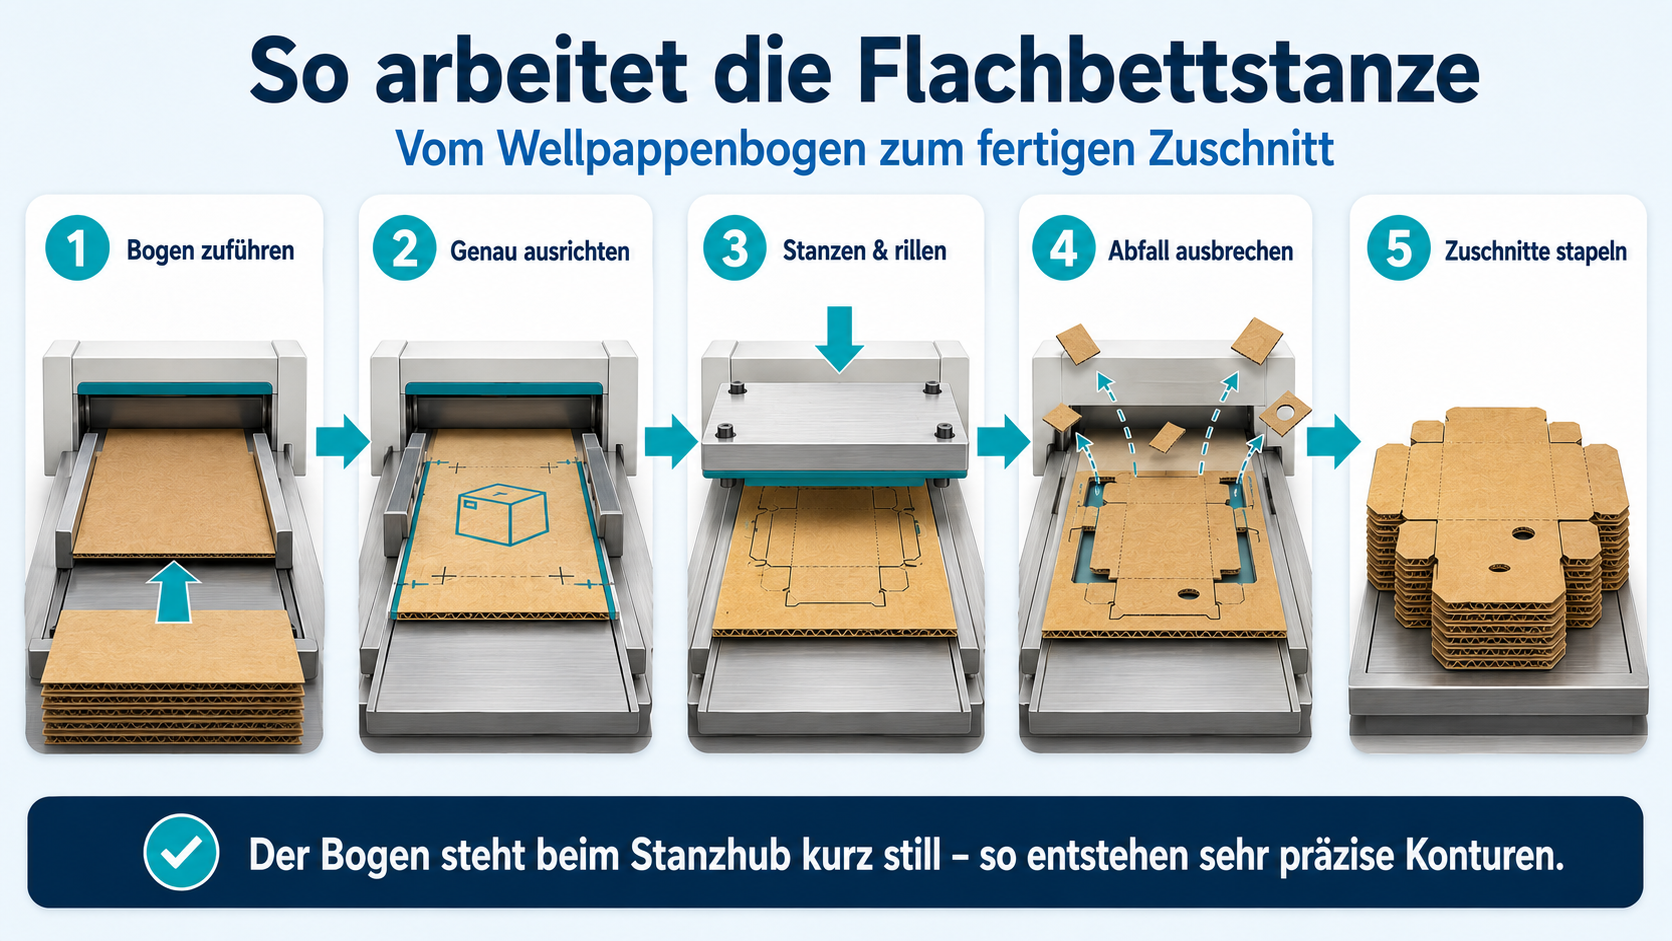
Moderne automatische Flachbettstanzen bestehen aus mehreren hintereinander angeordneten Stationen.
1. Wellpappenbogen zuführen
Die Bogen werden vom Stapel aufgenommen, vereinzelt und der Maschine zugeführt. Dabei muss die Wellpappe möglichst schonend behandelt werden, damit die Wellenstruktur und eventuell vorhandene Druckbilder nicht beschädigt werden.
2. Bogen präzise ausrichten
Vor dem Stanzvorgang wird jeder Bogen genau positioniert. Die Ausrichtung kann an den Bogenkanten oder an speziellen Druckmarken erfolgen.
Dieser Arbeitsschritt ist besonders wichtig, wenn die Wellpappe bereits bedruckt wurde. Das Stanzwerkzeug muss exakt zum Druckbild passen. Andernfalls können Motive, Fenster, Rilllinien oder Außenkonturen gegeneinander verschoben sein.
3. Stanzen und Rillen
Der ausgerichtete Bogen gelangt in die Stanzstation. Dort schließt sich die Presse und das Werkzeug bearbeitet die gesamte Fläche gleichzeitig.
Nach dem Stanzhub öffnet sich die Presse und der Bogen wird weitertransportiert. Die einzelnen Verpackungszuschnitte können zu diesem Zeitpunkt noch durch kleine Haltepunkte miteinander und mit dem Bogenrand verbunden sein.
4. Stanzabfälle ausbrechen
In der Ausbrechstation werden die nicht benötigten Teile entfernt. Dazu gehören:
- äußere Bogenränder
- Grifföffnungen
- Sichtfenster
- Lüftungslöcher
- Zwischenräume zwischen den Zuschnitten
- weitere innere Aussparungen
Ober- und Unterwerkzeuge drücken die Abfallteile gezielt aus dem Bogen heraus. Dadurch müssen sie später nicht von Hand entfernt werden.
5. Nutzen trennen und ausgeben
Als Nutzen wird ein einzelner Verpackungszuschnitt innerhalb des gesamten Druck- oder Stanzbogens bezeichnet. Wenn mehrere Verpackungen auf einem Bogen angeordnet sind, können diese in einer Nutzentrennstation voneinander getrennt werden.
Abhängig von Maschine, Auftrag und Konstruktion kann die Ausgabe erfolgen als:
- vollständiger gestanzter Bogen
- einzeln getrennte Stanzzuschnitte
- gezählte Bündel
- sauber gestapelter Nutzenstapel
- für die Weiterverarbeitung vorbereitete Zuschnitte
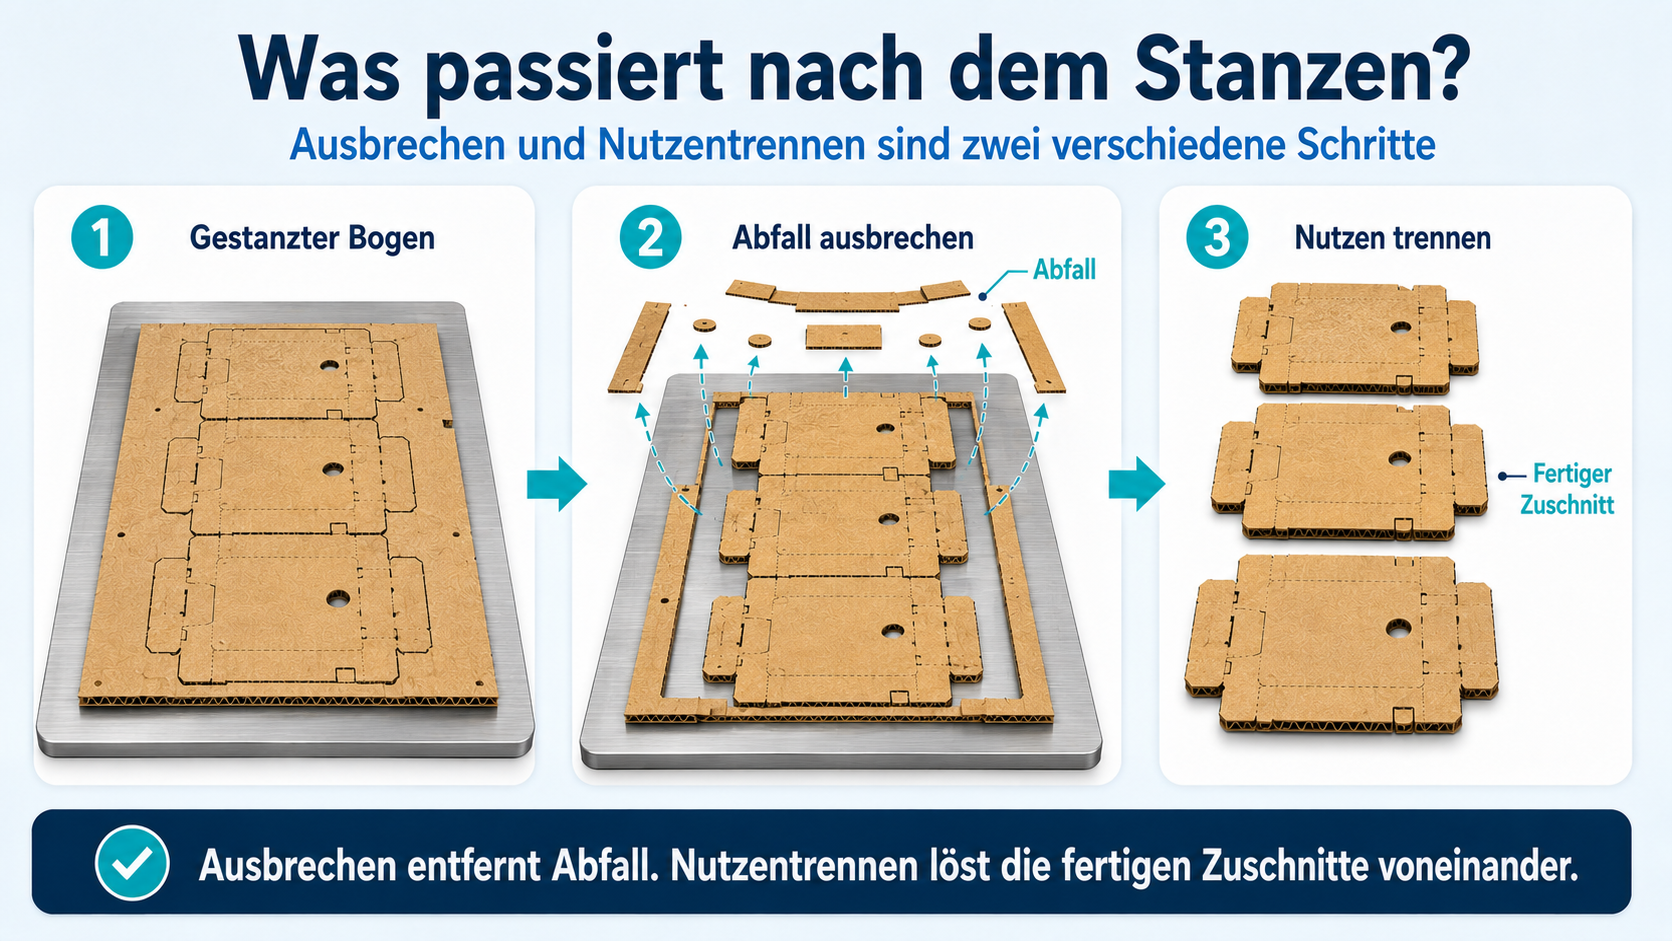
Ausbrechen und Nutzentrennen – der Unterschied
Die beiden Arbeitsschritte werden häufig verwechselt.
| Arbeitsschritt | Funktion |
|---|---|
| Ausbrechen | Entfernen der nicht benötigten Rand- und Innenteile |
| Nutzentrennen | Trennen der fertigen Verpackungszuschnitte voneinander |
| Auslage | geordnete Ausgabe und Stapelung der fertigen Zuschnitte |
Beim Ausbrechen werden also Abfälle entfernt. Beim Nutzentrennen werden dagegen die verwendbaren Verpackungszuschnitte aus dem bearbeiteten Bogen gelöst.
Nicht jeder Auftrag benötigt eine automatische Nutzentrennung. Manche Zuschnitte werden als kompletter Bogen oder als zusammenhängende Einheit für die nächste Maschine ausgegeben.
Aufbau des Stanzwerkzeugs
Für jede Verpackungskonstruktion wird ein passendes Stanzwerkzeug benötigt. Die Form und Position sämtlicher Schneid-, Rill- und Perforierlinien entsprechen dem späteren Verpackungszuschnitt.
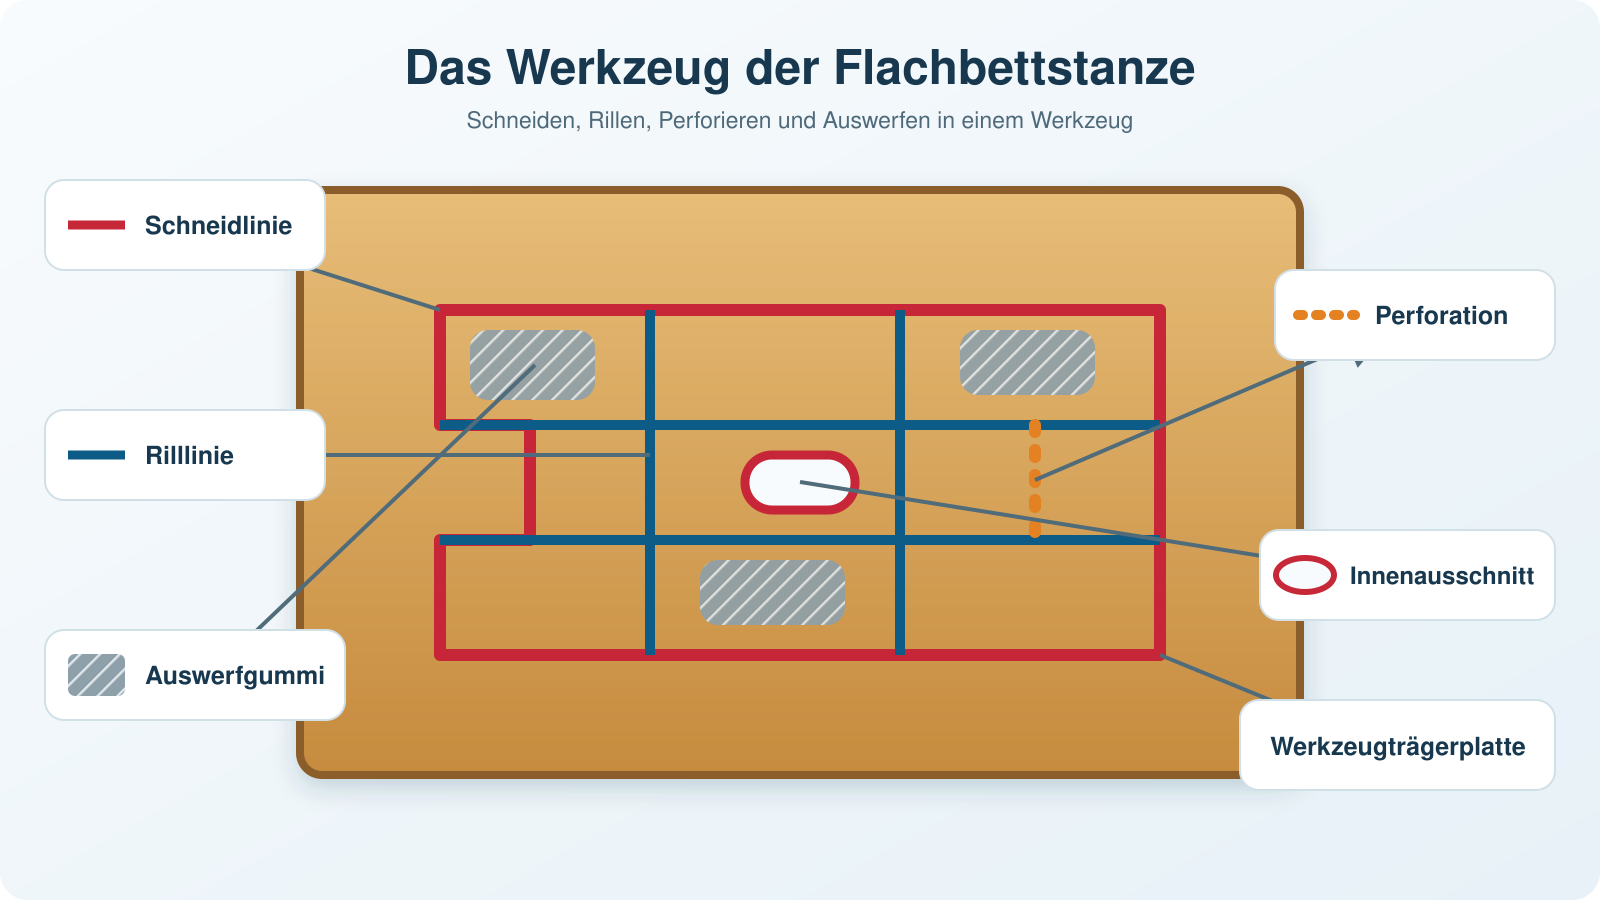
Ein typisches Stanzwerkzeug besteht aus folgenden Elementen:
Werkzeugträgerplatte
Die Trägerplatte bildet die Grundlage des Werkzeugs. In sie werden die Metalllinien entsprechend der technischen Stanzzeichnung eingesetzt.
Schneidlinien
Schneidlinien besitzen eine geschärfte Kante und durchtrennen die Wellpappe vollständig. Linienhöhe und Ausführung müssen auf das Material und die Maschine abgestimmt sein.
Rilllinien
Rilllinien sind stumpfer als Schneidlinien. Sie drücken die Wellpappe in eine passende Rillzurichtung beziehungsweise Rillnut auf der Gegenseite.
Dadurch entsteht eine definierte Faltstelle, ohne das Deckpapier vollständig zu durchtrennen.
Perforierlinien
Perforierlinien erzeugen eine Abfolge aus geschnittenen und ungeschnittenen Abschnitten. Sie werden beispielsweise für Aufreißlaschen oder abtrennbare Verpackungsteile eingesetzt.
Auswerfgummis
Neben den Schneidlinien befinden sich elastische Auswerfgummis. Beim Stanzhub werden sie zusammengedrückt. Wenn sich die Presse wieder öffnet, lösen sie den Wellpappenbogen vom Werkzeug.
Ohne geeignete Auswerfgummis könnte das Material an den Schneidlinien hängen bleiben oder beim Öffnen der Maschine beschädigt werden.
Warum ist die Rillung so wichtig?
Die Rillung bestimmt, an welcher Stelle sich der spätere Karton faltet. Eine falsch ausgeführte Rilllinie kann zu Problemen beim Aufrichten und Verkleben führen.
Mögliche Folgen sind:
- ungenaue Faltkanten
- eingerissene Deckpapiere
- Rückstellkräfte beim Falten
- schiefe Verpackungen
- Probleme an der Faltschachtelklebemaschine
- nicht korrekt schließende Steckverbindungen
Rilllinie, Rillzurichtung und Stanzdruck müssen deshalb zur Dicke, Wellenart und Laufrichtung der Wellpappe passen.
Beispiel: Flachbettstanzen der BOBST-MASTERCUT-Baureihe
BOBST bezeichnet seine Flachbettstanzen als Autoplaten-Stanzen. Maschinen der MASTERCUT-Baureihe werden unter anderem für Wellpappe und lithografisch kaschierte Wellpappe eingesetzt.
Je nach Modell und Ausstattung können mehrere Prozessschritte automatisiert verbunden werden:
- schonende Bogenzuführung
- optische Registerausrichtung
- Stanzen und Rillen
- Ausbrechen der Stanzabfälle
- Nutzentrennen
- gezählte oder gestapelte Ausgabe
- Anbindung an automatische Be- und Entladesysteme
Eine optische Registersteuerung kann entweder die Bogenkante oder eine gedruckte Marke erkennen. Dadurch wird der Bogen passend zum Stanzwerkzeug ausgerichtet. Das ist bei hochwertigen bedruckten Verpackungen besonders wichtig.
Die Bezeichnung MASTERCUT steht dabei nicht für ein einzelnes Maschinenmodell, sondern für eine Baureihe mit unterschiedlichen Formaten und Ausstattungen. Die konkrete Leistung hängt von Modell, Wellpappenqualität, Bogenformat, Werkzeug und Verpackungskonstruktion ab.
Welche Verpackungen werden flachbettgestanzt?
Das Verfahren eignet sich besonders für anspruchsvolle Verpackungskonstruktionen:
- hochwertige Verkaufsverpackungen
- bedruckte Produktverpackungen
- E-Commerce-Verpackungen
- Displays und POS-Verpackungen
- Trays und Verpackungsschalen
- Verpackungen mit Sichtfenstern
- Kartons mit Steckverschlüssen
- Verpackungen mit Aufreißperforation
- Verpackungen mit Grifföffnungen
- komplexe FEFCO-Konstruktionen
- lithografisch kaschierte Wellpappe
Auch mehrere kleine Verpackungen können als Mehrfachnutzen auf einem großen Bogen angeordnet werden.
Vorteile der Flachbettstanze
Die Flachbettstanze bietet eine Kombination aus Präzision, Vielseitigkeit und reproduzierbarer Qualität.
Die wichtigsten Vorteile sind:
- hohe Stanzgenauigkeit
- sehr gute Abstimmung von Druckbild und Stanzkontur
- saubere Schnittkanten
- präzise Rillungen und Faltlinien
- komplexe Konturen möglich
- kleine Aussparungen und Innenstanzungen
- Verarbeitung bedruckter und kaschierter Wellpappe
- automatisches Ausbrechen möglich
- automatische Nutzentrennung möglich
- unterschiedliche Nutzen auf einem Bogen
- wiederholbare Qualität bei Nachbestellungen
Besonders bei hochwertigen, mehrfarbig bedruckten Verpackungen ist die genaue Position zwischen Druck und Stanzkontur ein wichtiger Vorteil.
Grenzen des Flachbettstanzens
Für jede Verpackungskonstruktion wird ein individuelles Werkzeug benötigt. Seine Herstellung verursacht Kosten und benötigt eine gewisse Vorbereitungszeit.
Zusätzlich muss die Maschine bei einem Auftragswechsel eingerichtet werden. Dazu gehören:
- Stanzwerkzeug einsetzen
- Gegendruck und Rillzurichtungen vorbereiten
- Ausbrechwerkzeug einrichten
- Nutzentrennung einstellen
- Stanzdruck abstimmen
- erste Bogen prüfen und freigeben
Bei sehr kleinen Stückzahlen können Werkzeug- und Rüstkosten deshalb einen größeren Anteil an den Gesamtkosten haben.
Die Wellpappe muss außerdem ausreichend eben und sauber zugeführt werden können. Stark gebogene oder feuchte Bogen können die Verarbeitung und Registergenauigkeit beeinträchtigen.
Flachbettstanze oder Rotationsstanze?
Beide Verfahren werden industriell zur Verarbeitung von Wellpappe eingesetzt. Sie besitzen jedoch unterschiedliche Schwerpunkte.
| Flachbettstanze | Rotationsstanze |
|---|---|
| Bogen steht während des Stanzhubs kurz still | Bogen läuft kontinuierlich durch rotierende Zylinder |
| sehr hohe Stanz- und Registergenauigkeit | besonders hohe kontinuierliche Produktionsleistung |
| gut für komplexe und feine Konturen | vorteilhaft bei größeren Serien |
| geeignet für bedruckte und kaschierte Bogen | häufig direkt mit Flexodruckwerken verbunden |
| automatisches Ausbrechen und Nutzentrennen möglich | Ausbrechen und Stapeln in Produktionslinie möglich |
Moderne Maschinen beider Bauarten erreichen eine hohe Produktivität. Die passende Technik hängt von Auflage, Kontur, Material, Druckqualität und gewünschter Weiterverarbeitung ab.
Was beeinflusst die Stanzqualität?
Ein sauberer Stanzzuschnitt entsteht aus dem Zusammenspiel verschiedener Faktoren:
- Beschaffenheit und Ebenheit der Wellpappe
- genaue Ausrichtung des Bogens
- Qualität des Stanzwerkzeugs
- Zustand der Schneidlinien
- passende Rilllinien und Rillzurichtungen
- gleichmäßig verteilter Stanzdruck
- geeignete Auswerfgummis
- präzise Ausbrechwerkzeuge
- regelmäßige Qualitätskontrolle
Zu hoher Druck kann Schneidlinien, Werkzeug und Gegendruckplatte unnötig belasten. Zu geringer oder ungleichmäßiger Druck führt dagegen zu unvollständigen Schnitten.
Weiterverarbeitung der Stanzzuschnitte
Nach dem Stanzen liegen die Verpackungen zunächst als flache Zuschnitte vor. Abhängig von der Konstruktion werden sie anschließend:
- manuell aufgerichtet,
- vorgefaltet,
- an Klebelaschen verklebt,
- mit einem Automatikboden versehen,
- zu Versandkartons zusammengelegt oder
- an einer Faltschachtelklebemaschine weiterverarbeitet.
Die nächste Seite dieser Reihe erklärt die Verarbeitung der Stanzzuschnitte an einer Faltschachtelklebemaschine, beispielsweise einer BOBST DOMINO.